
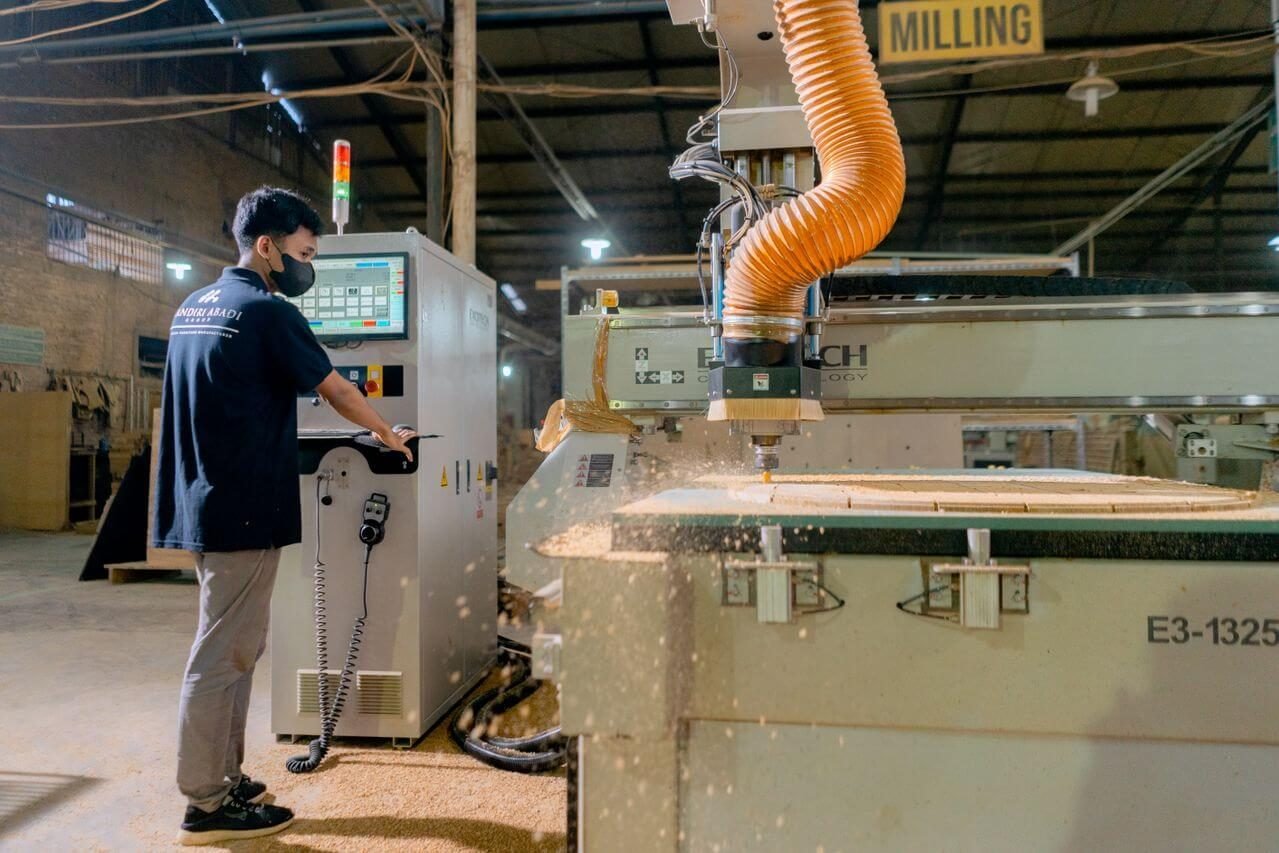
Une machine-outil consomme de l’énergie pendant l’usinage, mais aussi lors des phases de préparation, d’attente ou de changement de série. Une étude publiée le 27 février 2026 dans Metals, intitulée « Prediction of Specific Energy Consumption in Sustainable Milling of Ti-6Al-4V with Different Machine Learning Models », étudie précisément la consommation énergétique du fraisage du titane Ti-6Al-4V et utilise plusieurs modèles de machine learning pour la prédire. Cette approche montre que la consommation d’énergie peut désormais être considérée comme une véritable variable du processus, au même titre que le temps de cycle ou la qualité de surface.
MQL : réduire fortement l’utilisation des fluides
La lubrification en quantité minimale (MQL) fait partie des solutions les plus étudiées dans le domaine de l’usinage durable. Le principe consiste à apporter une très faible quantité de lubrifiant directement dans la zone de coupe, plutôt que d’utiliser les volumes importants d’un arrosage conventionnel.
Une revue publiée le 6 juillet 2026 dans Lubricants, « The Role of Machine Learning in Minimum Quantity Lubrication for Sustainable Machining: A Review », a analysé 120 publications, principalement parues entre 2010 et 2026. Les travaux étudiés utilisent notamment les réseaux de neurones, les random forests et le gradient boosting pour prédire l’usure des outils, la température, les efforts de coupe, la consommation d’énergie ou encore la qualité de surface.
La MQL ne signifie toutefois pas que l’arrosage traditionnel va disparaître. Le choix dépend toujours du matériau, de l’opération, des conditions de coupe et du niveau de refroidissement nécessaire.
Une revue publiée le 6 juillet 2026 dans Lubricants, « The Role of Machine Learning in Minimum Quantity Lubrication for Sustainable Machining: A Review », a analysé 120 publications, principalement parues entre 2010 et 2026. Les travaux étudiés utilisent notamment les réseaux de neurones, les random forests et le gradient boosting pour prédire l’usure des outils, la température, les efforts de coupe, la consommation d’énergie ou encore la qualité de surface.
La MQL ne signifie toutefois pas que l’arrosage traditionnel va disparaître. Le choix dépend toujours du matériau, de l’opération, des conditions de coupe et du niveau de refroidissement nécessaire.
Les paramètres de coupe peuvent déjà générer des économies
La durabilité ne passe pas nécessairement par une nouvelle machine ou une nouvelle technologie. Une publication de Rezo Aliyev et al., « Planning of Energy-Efficient Machining Processes », publiée le 24 mars 2026 dans le Journal of Manufacturing and Materials Processing, présente une méthode d’optimisation des paramètres de tournage prenant simultanément en compte le temps d’usinage et la consommation d’énergie.
Le résultat le plus concret concerne leur étude de cas : avec des paramètres optimisés, la consommation mesurée passe de 469,99 kJ à 430,87 kJ, soit une réduction d’environ 9 %, sans compromettre la qualité requise de la pièce.
L’étude souligne également que l’optimisation des trajectoires, des paramètres de coupe et la réduction des temps d’attente constituent des leviers directement applicables aux machines existantes.
La durabilité ne passe pas nécessairement par une nouvelle machine ou une nouvelle technologie. Une publication de Rezo Aliyev et al., « Planning of Energy-Efficient Machining Processes », publiée le 24 mars 2026 dans le Journal of Manufacturing and Materials Processing, présente une méthode d’optimisation des paramètres de tournage prenant simultanément en compte le temps d’usinage et la consommation d’énergie.
Le résultat le plus concret concerne leur étude de cas : avec des paramètres optimisés, la consommation mesurée passe de 469,99 kJ à 430,87 kJ, soit une réduction d’environ 9 %, sans compromettre la qualité requise de la pièce.
L’étude souligne également que l’optimisation des trajectoires, des paramètres de coupe et la réduction des temps d’attente constituent des leviers directement applicables aux machines existantes.
Mieux valoriser la matière
La matière constitue un autre levier important, notamment dans l’aéronautique. Pour certaines pièces en titane ou en alliages de nickel, une part importante du brut peut finir sous forme de copeaux. La récupération et la valorisation de ces matières deviennent donc intéressantes, particulièrement lorsque les matériaux ont une forte valeur.
Le premier levier reste cependant la réduction de la matière consommée : une trajectoire optimisée, un brut mieux dimensionné ou une stratégie d’usinage plus efficace peuvent limiter la quantité de matière transformée en copeaux.
La matière constitue un autre levier important, notamment dans l’aéronautique. Pour certaines pièces en titane ou en alliages de nickel, une part importante du brut peut finir sous forme de copeaux. La récupération et la valorisation de ces matières deviennent donc intéressantes, particulièrement lorsque les matériaux ont une forte valeur.
Le premier levier reste cependant la réduction de la matière consommée : une trajectoire optimisée, un brut mieux dimensionné ou une stratégie d’usinage plus efficace peuvent limiter la quantité de matière transformée en copeaux.
Vers de nouveaux indicateurs de production
Il serait encore prématuré d’affirmer que tous les ateliers mesurent leur empreinte carbone pièce par pièce. La maturité varie fortement selon les secteurs et les entreprises.
En revanche, les méthodes permettant de mesurer et d’optimiser la consommation énergétique deviennent de plus en plus concrètes. L’étude d’Aliyev et al. montre par exemple qu’une simple optimisation des paramètres peut générer un gain énergétique mesurable de 9 % sur le cas étudié.
À terme, un tableau de bord d’usinage pourrait donc associer :
L’intérêt n’est pas d’ajouter des indicateurs pour le principe. Il s’agit surtout de pouvoir comparer différentes stratégies d’usinage sur des critères à la fois techniques, économiques et environnementaux.
Il serait encore prématuré d’affirmer que tous les ateliers mesurent leur empreinte carbone pièce par pièce. La maturité varie fortement selon les secteurs et les entreprises.
En revanche, les méthodes permettant de mesurer et d’optimiser la consommation énergétique deviennent de plus en plus concrètes. L’étude d’Aliyev et al. montre par exemple qu’une simple optimisation des paramètres peut générer un gain énergétique mesurable de 9 % sur le cas étudié.
À terme, un tableau de bord d’usinage pourrait donc associer :
- temps de cycle et taux d’utilisation machine ;
- consommation d’énergie ;
- durée de vie des outils ;
- consommation de lubrifiant ;
- quantité de matière utilisée et recyclée ;
- taux de rebut ;
- et, lorsque les données sont disponibles, empreinte carbone.
L’intérêt n’est pas d’ajouter des indicateurs pour le principe. Il s’agit surtout de pouvoir comparer différentes stratégies d’usinage sur des critères à la fois techniques, économiques et environnementaux.
La durabilité comme problème d’optimisation
L’usinage durable n’est donc pas uniquement une question environnementale. Réduire les temps improductifs, limiter les consommations, prolonger la durée de vie des outils et diminuer les rebuts sont également des objectifs économiques.
Les publications de 2026 montrent surtout que ces critères commencent à être étudiés ensemble. La performance d’un procédé ne se mesure plus uniquement en secondes par pièce ou en coût de fabrication.
L’enjeu des prochaines années sera de trouver le meilleur équilibre entre productivité, qualité, coût, consommation de ressources et impact environnemental. Pour les ateliers disposant déjà de données fiables sur leurs machines et leurs processus, la performance environnementale peut ainsi devenir progressivement un véritable indicateur de performance industrielle.
L’usinage durable n’est donc pas uniquement une question environnementale. Réduire les temps improductifs, limiter les consommations, prolonger la durée de vie des outils et diminuer les rebuts sont également des objectifs économiques.
Les publications de 2026 montrent surtout que ces critères commencent à être étudiés ensemble. La performance d’un procédé ne se mesure plus uniquement en secondes par pièce ou en coût de fabrication.
L’enjeu des prochaines années sera de trouver le meilleur équilibre entre productivité, qualité, coût, consommation de ressources et impact environnemental. Pour les ateliers disposant déjà de données fiables sur leurs machines et leurs processus, la performance environnementale peut ainsi devenir progressivement un véritable indicateur de performance industrielle.